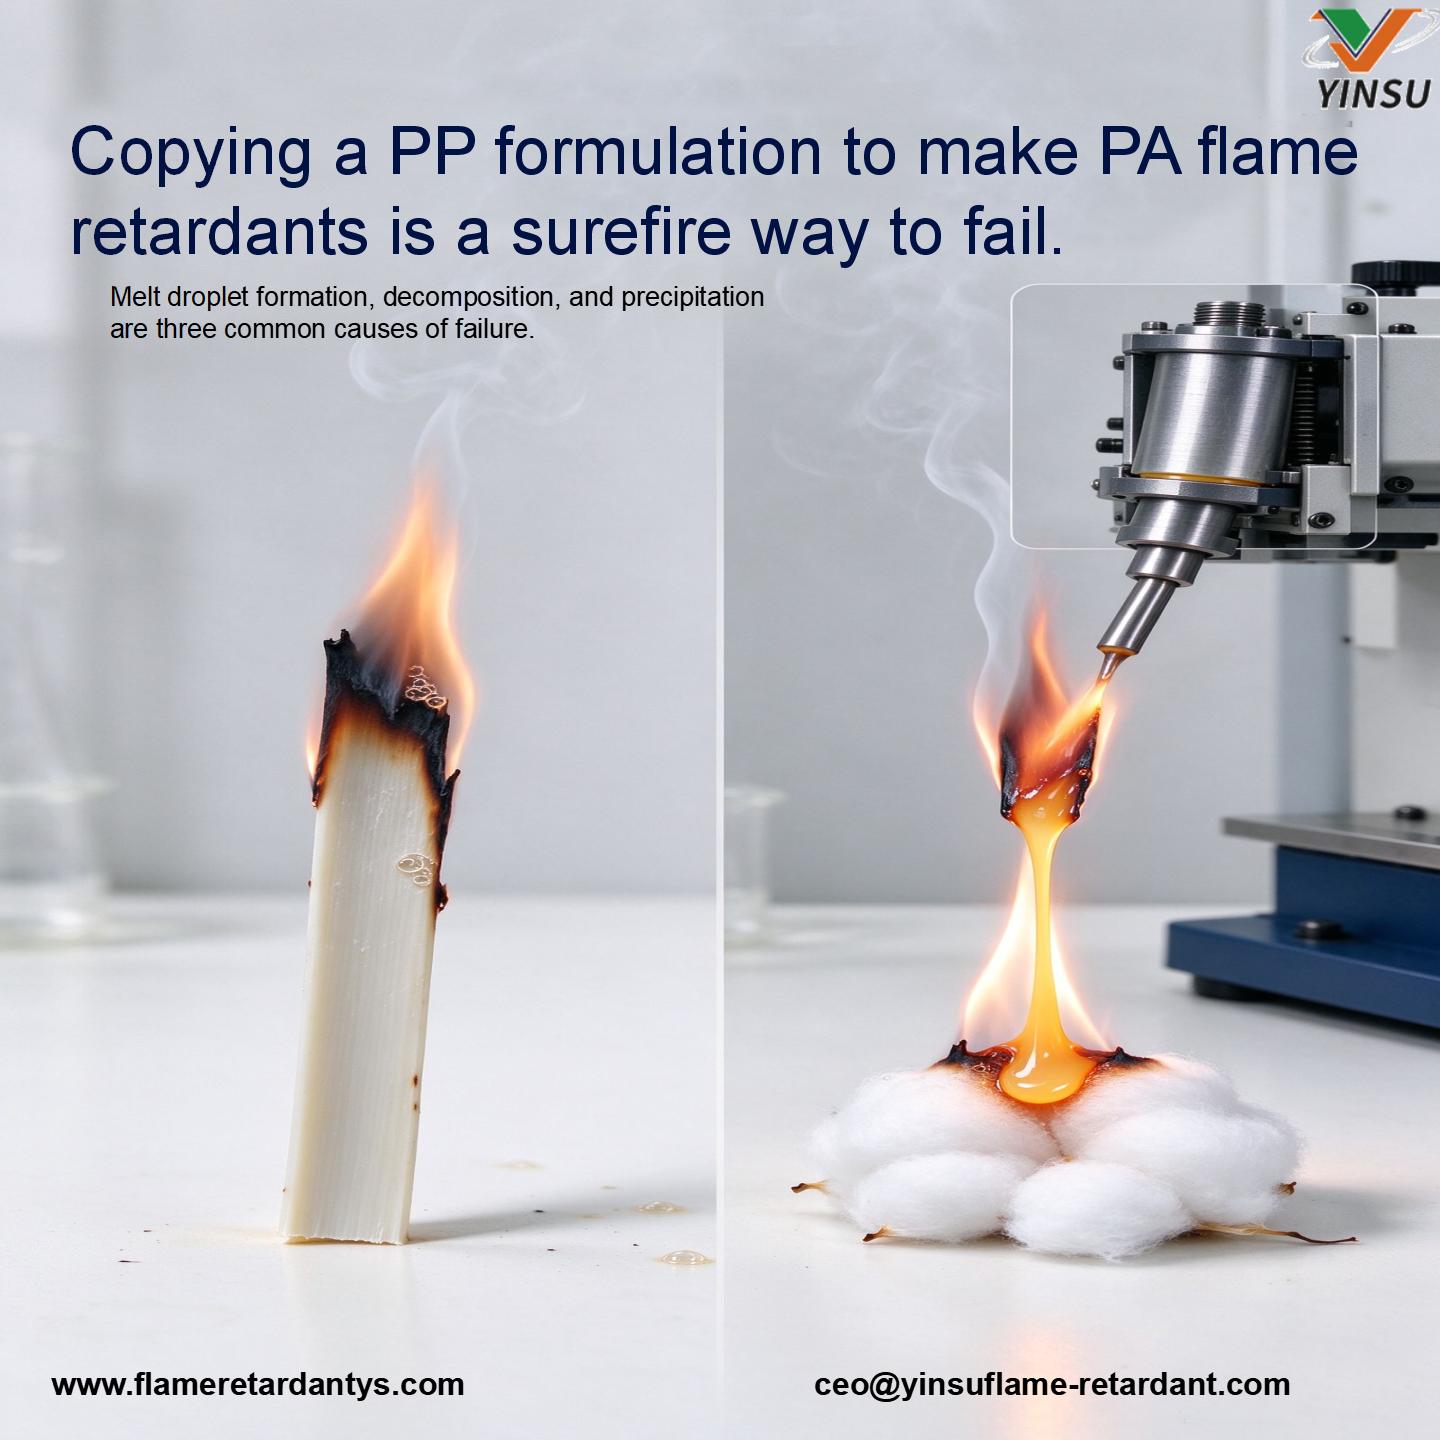
Le mois dernier, un client du secteur des appareils électroménagers basse tension nous a envoyé un échantillon PA6 chargé de 20 % de retardateur de flamme intumescent pour le prototypage. Le résultat fut délicat : le test de brûlure verticale échoua à cause de gouttes qui enflammèrent le coton, et le canon de la machine de moulage par injection commença à fumer et à mousser.
J'ai demandé d'où venait la formule. Il a déclaré : « C'est ainsi que nous l'avons ajouté lorsque nous faisions du PP. PA a un indice d'oxygène plus élevé que le PP, donc logiquement, il devrait être plus facile à retarder la flamme, n'est-ce pas ? Pourquoi a-t-il complètement échoué à la place ? »
C'est un piège dans lequel tombent facilement les formulateurs et les mouleurs par injection : copier aveuglément la logique ignifuge du PP et l'appliquer au PA (polyamide/nylon).
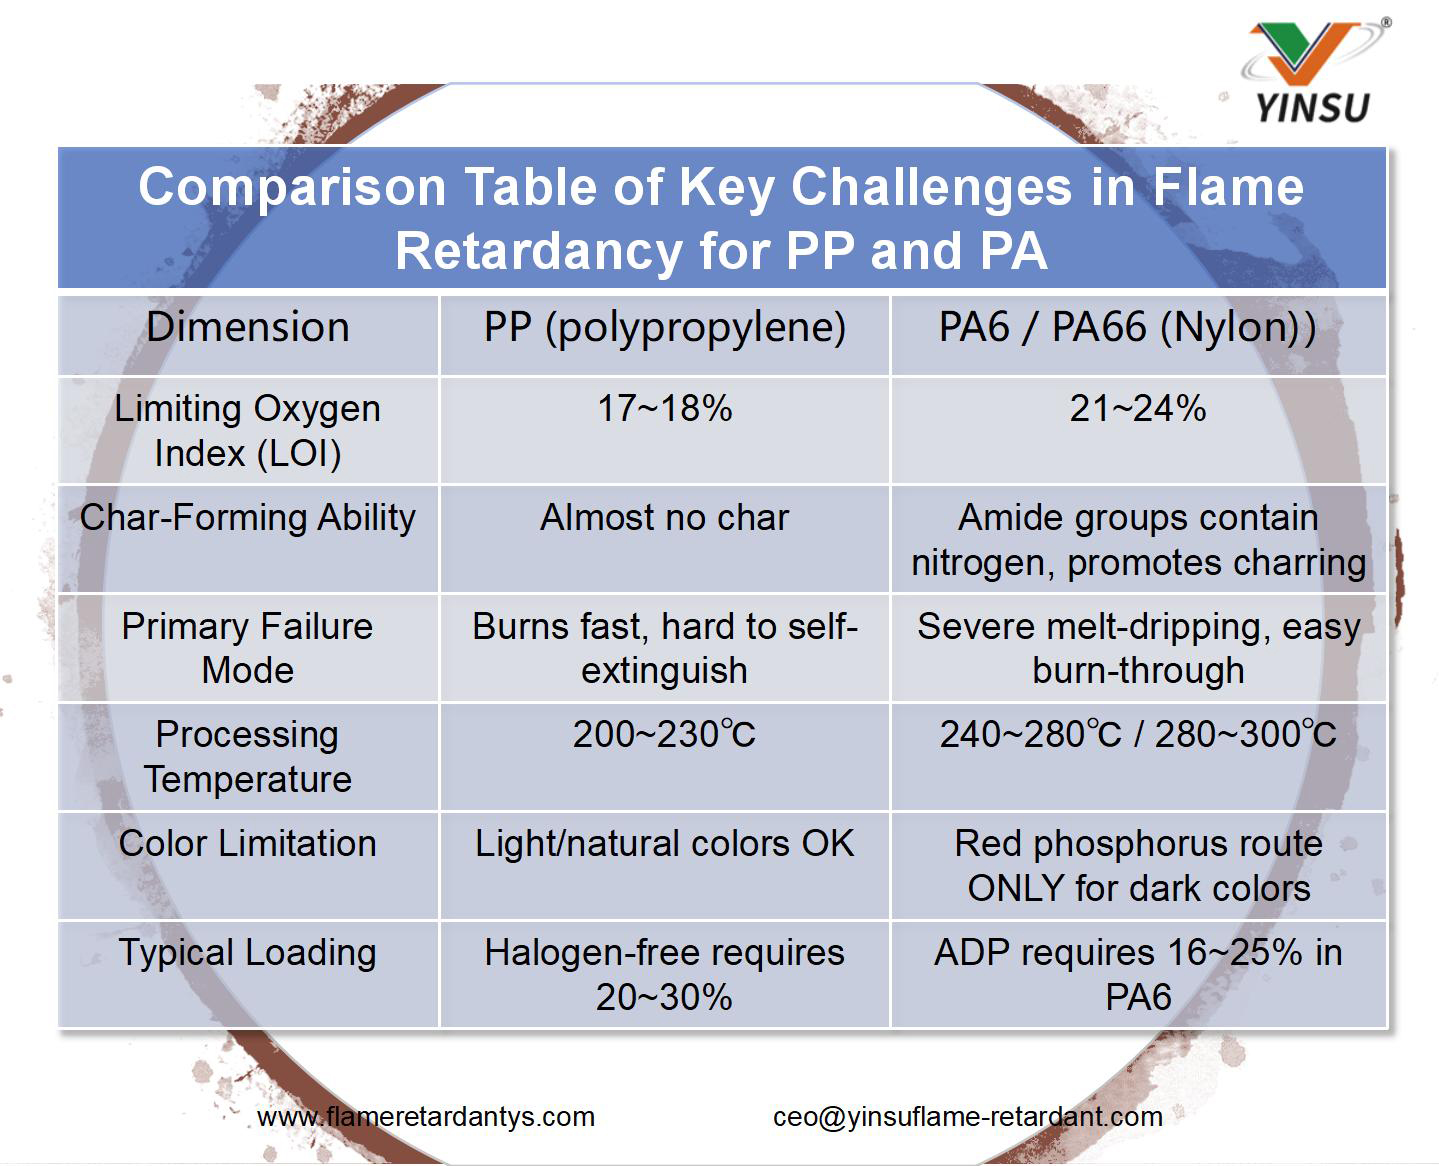
Bien que l'indice limite d'oxygène (LOI, 21~24 %) de PA soit supérieur à celui du PP (17~18 %), cela ne signifie pas qu'il est facile à traiter. La difficulté du PP réside dans 'comment l'empêcher de brûler', tandis que la difficulté de PA réside dans 'comment éviter la décomposition à haute température tout en réussissant le test'. Les lignes de départ sont différentes et les pièges sont complètement différents.
Pourquoi PA est-il plus difficile à gérer ? Quatre lignes de défauts physiques et chimiques
Si vous souhaitez obtenir sans halogène un retardateur de flamme dans PA6 ou PA66, vous devez surmonter ces quatre lignes de faille : aucune ne peut être manquée.
1. L'« effet de fonte-goutte » le plus critique
La structure moléculaire de PA se traduit par une viscosité extrêmement faible à l'état fondu. Une fois exposé à une flamme, la fonte PA coule vers le bas comme de l'eau. Dans le test de brûlure verticale UL94, tant que les gouttes enflamment le coton absorbant sous-jacent, il s'agit d'un échec V-0 immédiat, quelle que soit la rapidité avec laquelle la flamme s'éteint automatiquement lors du retrait.
Solution : La résolution de PA gouttes à l'état fondu repose sur l'amélioration de la capacité de formation de charbon et de la résistance à l'état fondu, et non sur l'accumulation aveuglément de retardateurs de flamme. En ajouter trop (par exemple, plus de 25 %) entraîne un effondrement de la résistance aux chocs et les pièces injectées par le client se briseront en cas de chute.
2. Température de traitement « Écran » la moitié des retardateurs de flamme
Les températures d'extrusion/injection du PP sont de 200 à 230 °C, tandis que PA6 nécessite 240 à 280 °C et PA66 atteint 280 à 300 °C. Si de la fibre de verre (GF) est ajoutée, la chaleur de friction augmente la température de fusion de 10 à 20 °C supplémentaires.
Cela signifie que les retardateurs de flamme dont la température de décomposition est inférieure à 300 °C commenceront à se décomposer dans le fût avant même le début de l'injection, provoquant un jaunissement, de la mousse, des odeurs piquantes et d'importants dépôts de moisissures. L'industrie utilise une température de décomposition ≥350°C comme « ticket d'entrée » pour l'ignifugation PA.
3. Le « talon d'Achille coloré » de Red Phosphorus
Le phosphore rouge est extrêmement efficace et peu coûteux, ce qui en fait une solution très mature pour les systèmes PA. Mais il a une limitation fatale : sa couleur inhérente va du rouge foncé au brun-noir.
Il ne peut être utilisé que pour les pièces de couleur foncée. Si votre client a besoin d'un boîtier de disjoncteur blanc ou d'un connecteur de couleur claire, le phosphore rouge est immédiatement éliminé. Vous devez changer de système : optez pour l’ADP (diéthylphosphinate d’aluminium) blanc ou le MCA.
4. La « maladie chronique » de l'absorption de l'humidité et de la floraison
PA absorbe naturellement l'humidité. Si le mauvais retardateur de flamme est choisi (par exemple, un système hautement soluble dans l'eau), il sera lentement extrait dans les environnements humides. Après quelques mois dans l'entrepôt du client, les performances ignifuges diminuent d'elles-mêmes. Il n'y a que deux contre-mesures : choisir un retardateur de flamme insoluble dans l'eau (comme l'ADP) ou choisir un mélange maître de phosphore rouge avec une encapsulation extrêmement stricte (empêchant la précipitation de phosphine).
Comparaison des défis d'ignifugation Core PP et PA
Jugement de sélection : ne calculez pas d'abord le coût, calculez d'abord la couleur et le processus
Lorsque vous formulez un ignifuge PA, ne regardez pas d'abord le coût. Si la séquence est fausse, tout est perdu.
Déterminez d’abord la couleur : la couleur n’est pas négociable. Pour les couleurs claires, le phosphore rouge est immédiatement exclu ; pour les couleurs foncées, l'efficacité du phosphore rouge vous surprendra.
Vérifiez l'épaisseur et la fibre de verre : les systèmes en fibre de verre ont un « effet de mèche » et les pièces à paroi mince sont extrêmement sujettes aux gouttes. Le mélange à sec direct des poudres a tendance à s'agglomérer ; vous devez utiliser des produits masterbatch hautement pré-dispersés.
Calculez le coût en dernier : un prix unitaire bas ne signifie pas qu’il est abordable. Vous devez calculer le « coût total du produit ignifuge par kilogramme de résine » et prendre en compte le taux de rebut causé par la perte de propriétés physiques.
Comment mettre en œuvre pour des applications spécifiques ?
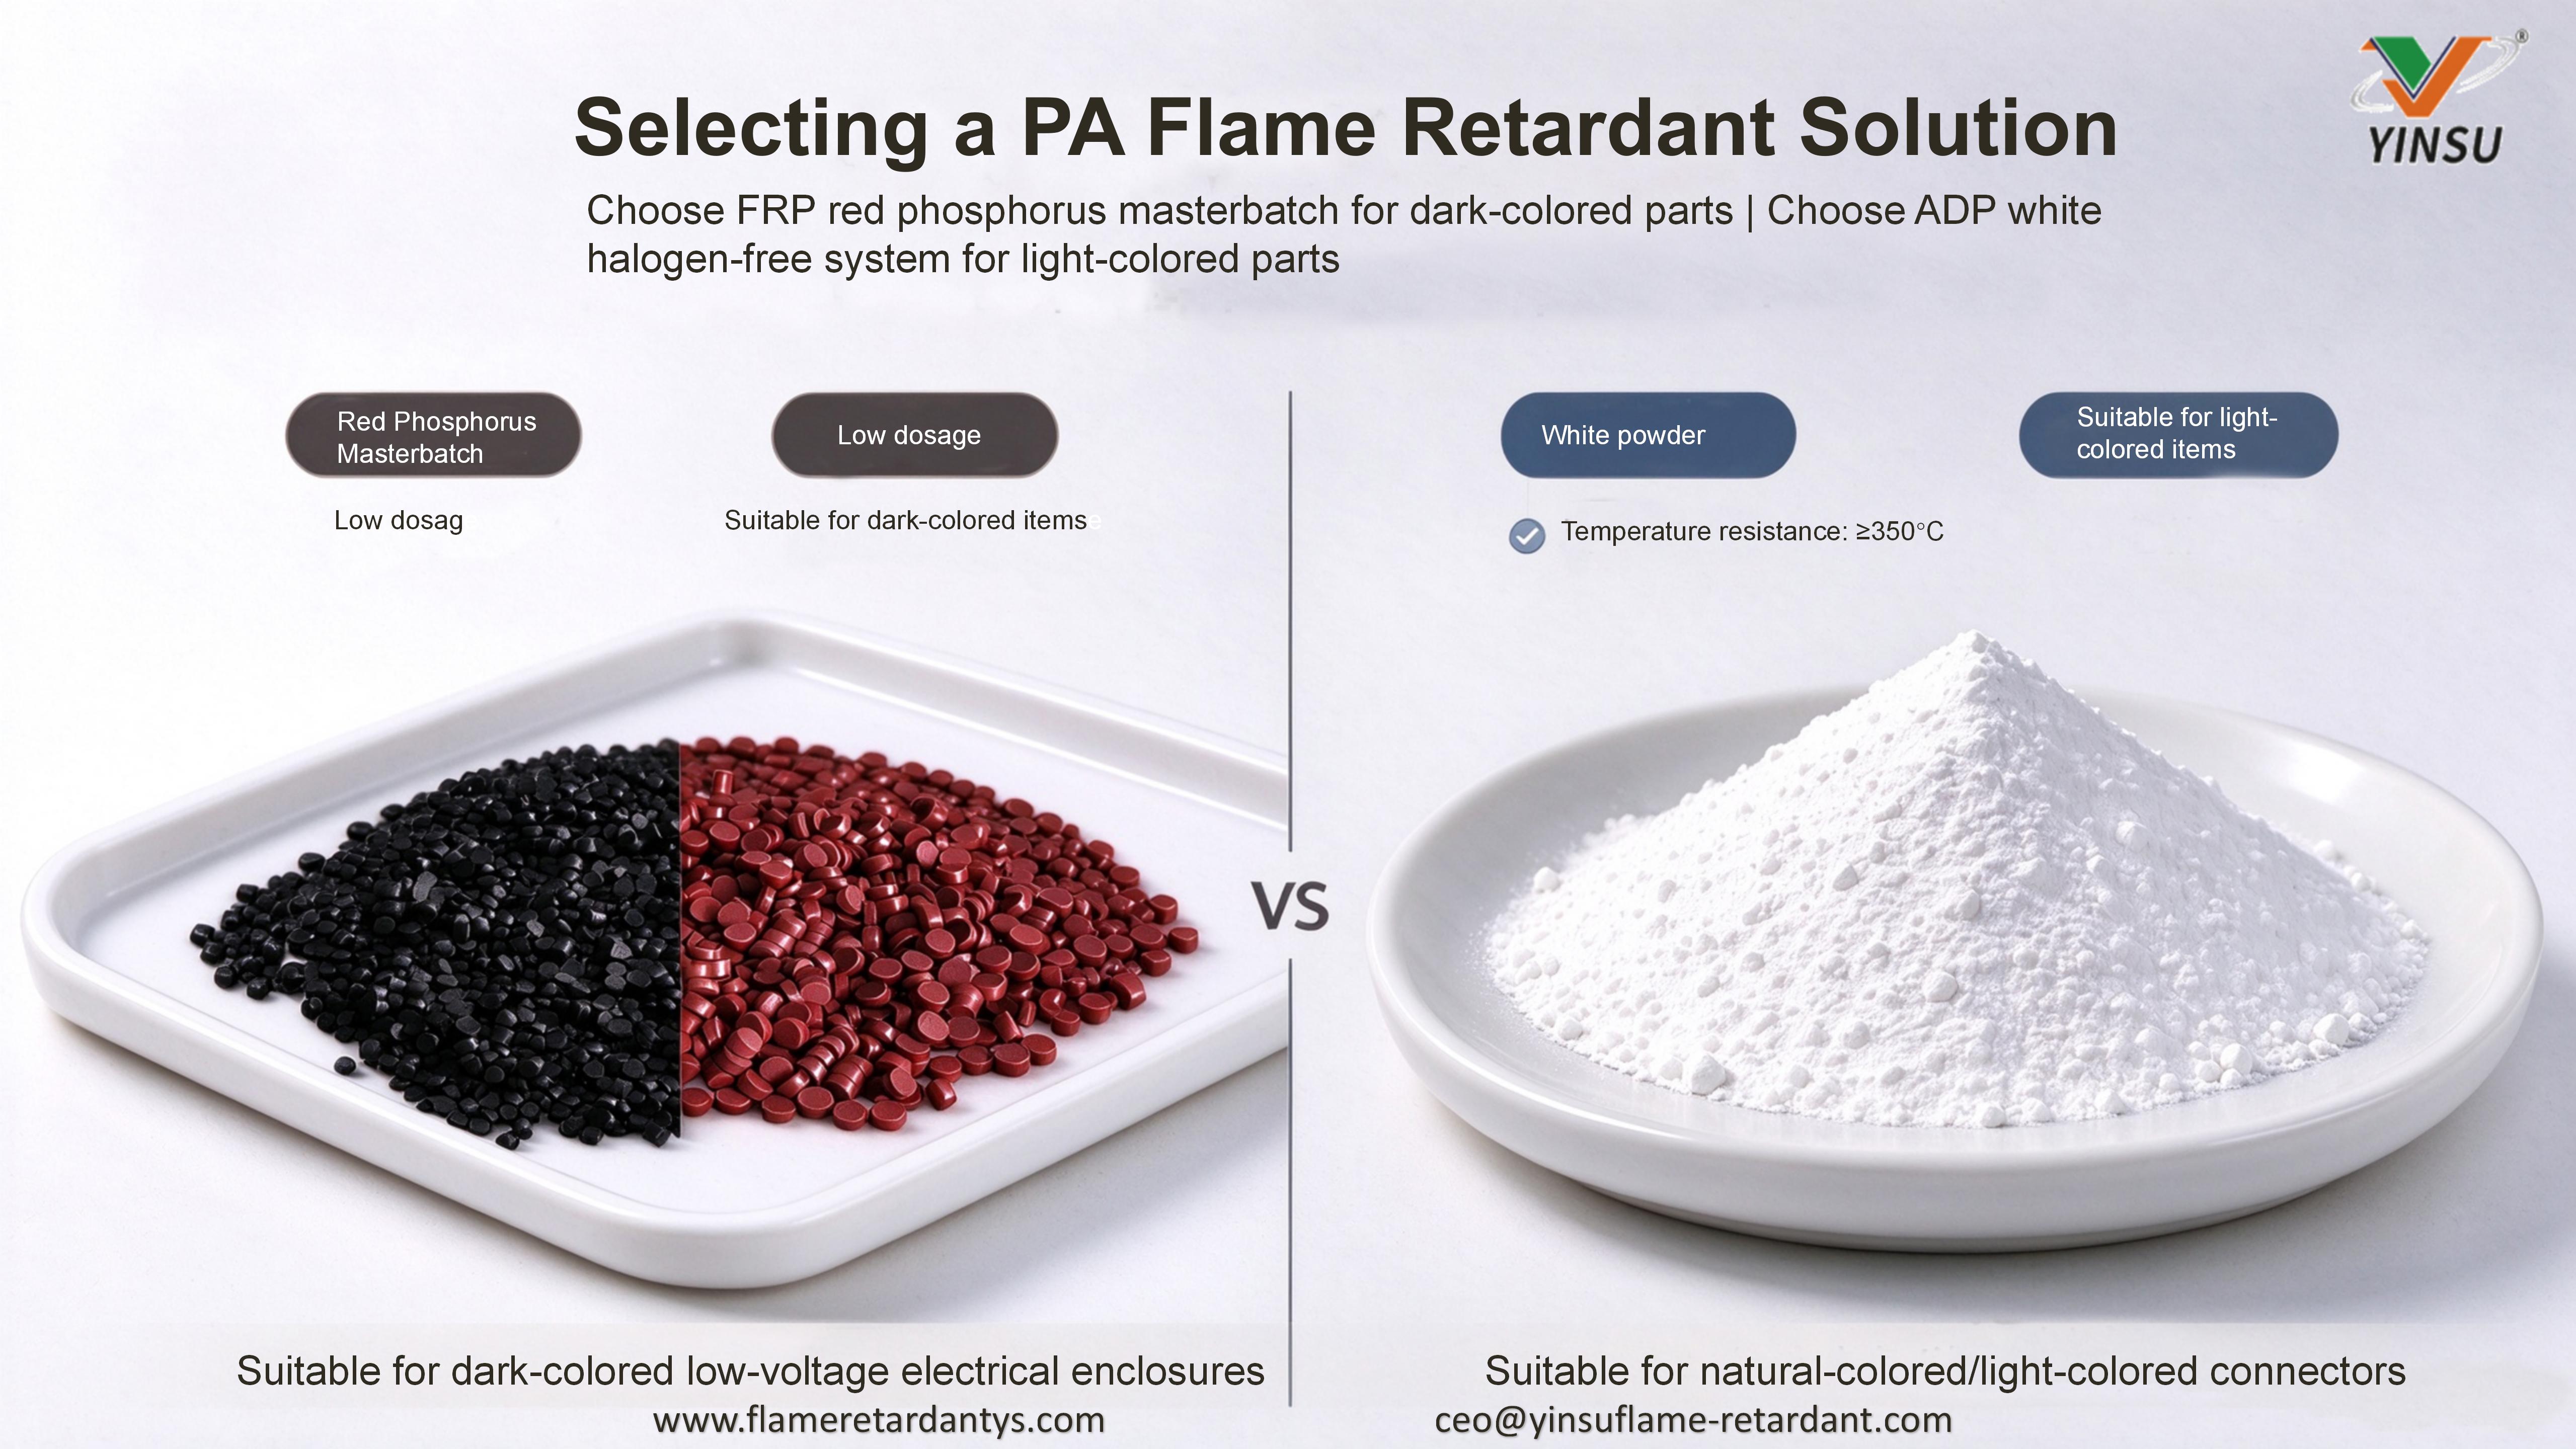
Parties sombres (privilégier les mélanges maîtres de phosphore rouge) :
• Option de faible charge : choisissez le FRP-750A (teneur en phosphore rouge ≥70 %). Dans les systèmes PA66 renforcés de fibre de verre, l'ajout de seulement 9 % permet d'obtenir un V-0 (2,0 mm), laissant suffisamment d'espace pour la fibre de verre et la résine avec une perte mécanique minimale.
• Option fil incandescent élevé : choisissez le FRP-301Y3 (teneur en phosphore rouge ≥50 %), spécialement développé pour les tests au fil incandescent à 750°C/850°C. Avec un support compatibilisant vierge importé, sa résistance à la précipitation de phosphine est extrêmement robuste.
Pièces de couleur claire/naturelle (privilégier les ignifuges blancs) :
• Optez pour l'ADP (diéthylphosphinate d'aluminium). . Une poudre blanche (blancheur ≥98 %) qui correspond parfaitement au traitement à haute température de 280 à 300 °C du PA. Il est insoluble dans l’eau et ne fleurit pas. L'ajout de 16 à 25 % dans PA6 permet d'obtenir V-0 tout en conservant d'excellentes propriétés électriques.
FAQ : questions à haute fréquence des ingénieurs
Q1 : Pourquoi le V-0 est-il si difficile à transmettre en PA renforcé de fibre de verre ?
Les fibres de verre agissent comme une mèche, attirant la matière fondue à travers les interstices jusqu'à la zone d'incendie tout en perçant la couche de charbon. N'augmentez pas aveuglément la charge ; passer à des mélanges maîtres à haute concentration et améliorer la compatibilité interfaciale est la bonne réponse.
Q2 : Les retardateurs de flamme pour PA66 peuvent-ils être utilisés directement dans PA6 ?
La température de traitement du n° PA66 est de 20 à 40 °C plus élevée, de sorte que la stabilité thermique du retardateur de flamme et la viscosité du système doivent être revalidées. Vous ne pouvez pas copier directement la formule.
Q3 : Y a-t-il un risque de précipitation de phosphine dans les systèmes au phosphore rouge ?
Le phosphore rouge bon marché avec une microencapsulation inadéquate aura ce problème. Choisissez des mélanges maîtres profondément encapsulés (comme notre série FRP), qui peuvent passer avec succès les tests d'ébullition et de vieillissement à long terme, garantissant ainsi la sécurité.
Les données ci-dessus sont uniquement à titre de référence ; Le chargement et la formulation réels doivent être basés sur des tests effectués par le client. Si vous avez besoin d'une évaluation de la formulation pour votre résine de base et votre application, veuillez contacter l' équipe technique YINSU Flame Retardant .


