Quarante degrés de marge : mesurez PET l'historique de chaleur en °C·min, pas en points de consigne
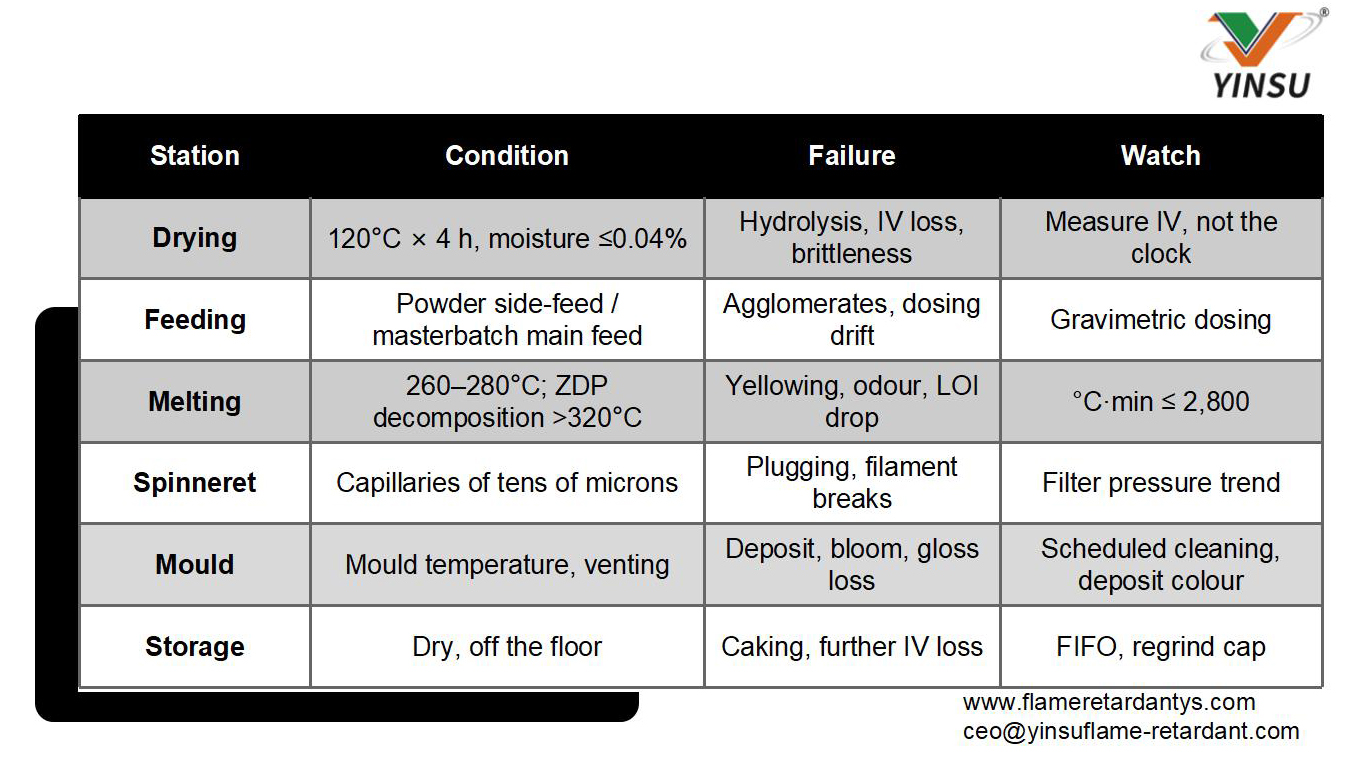
PET fonctionne à 260-280°C. Le ZDP commence à se décomposer au-dessus de 320°C.
Soustrayez les deux et vous obtenez environ 40°C. C'est toute la marge que vous accordez au retardateur de flamme . Rien n'explose à 300°C, mais chaque minute supplémentaire à température consomme une partie de la marge.
La fiche de formulation ne le montre pas. La même recette fonctionne proprement à 265°C sur la ligne A ; la ligne B pousse à 285°C pour remplir une fine paroi, et en deux jours les parties jaunissent, l'odeur apparaît et LOI descend. L’instinct est de réviser la formulation. Le problème est l'historique de chaleur.
L'historique de chaleur est la température multipliée par le temps
La plupart des gens surveillent le point de consigne. 275°C semble sûr car il reste 45°C avant 320°C.
La dégradation est également fonction du temps. À la même température de 275°C, une petite pièce à cycle rapide reste dans le fût pendant deux ou trois minutes ; une partie épaisse et à cycle long peut accueillir huit à dix personnes. Une triple différence.
Combinez les deux variables en un seul nombre :
°C·min = température de fusion × temps de séjour
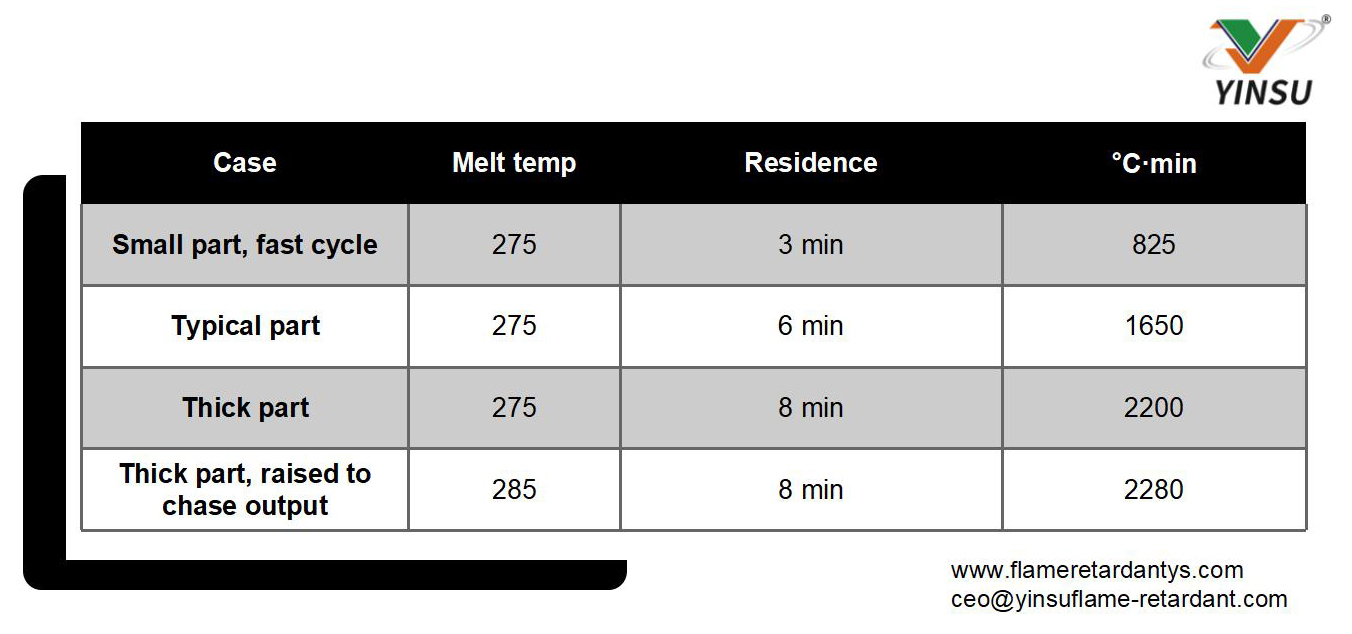
Les deux derniers diffèrent de moins de 4 %. Le dernier et le premier diffèrent de 2,8×.
Il s'agit d'une approximation technique, pas d'un modèle cinétique ; Arrhenius est propriétaire de ce terrain. Il suffit de comparer deux lignes, deux machines ou deux pièces. En pratique, considérez 2 800 comme la ligne d’avertissement – 280°C pendant dix minutes – et lorsque vous la franchissez, vérifiez la couleur, l’IV et l’odorat.
La contre-pression est absente de la formule et cause de réels dégâts. Une contre-pression élevée ralentit la récupération de la vis, la matière fondue est cisaillée à plusieurs reprises et la température locale dépasse de 10 à 15 °C la valeur indiquée. Le panneau dit 275 ; la fusion peut être à 290. L'affichage montre la paroi du baril, pas la fusion.
Première station : le séchage est une question de chimie, pas d'histoire de chaleur
PET est hygroscopique. Sécher à 120°C pendant quatre heures pour ramener l'humidité en dessous de 0,04 %.
Un séchage insuffisant n'est pas « quelques bulles ». L'eau hydrolyse les liaisons ester dans la matière fondue, les chutes IV, les chaînes se brisent, les pièces se fragilisent et le filage se brise. Vous concluez que le retardateur de flamme a rendu le matériau cassant. C'était de l'eau.
Le séchage se situe en dehors de la fenêtre de 40°C mais amplifie ce qui se passe à l’intérieur. Le matériau qui a déjà perdu IV se dégrade plus rapidement sous des températures élevées et un long séjour. La combinaison est ce que les gens appellent « un mauvais lot ».
Deuxième station : le ZDP fond à 200 °C
Le ZDP fond à près de 200°C, soit soixante degrés en dessous de la plage de fusion de PET.
Cet écart a des conséquences. En entrant dans la zone de fusion, le ZDP est déjà liquide alors que le copeau est encore en train de ramollir. Il n’est pas nécessaire de cisaillement à vis pour briser les agglomérats solides ; la dispersion se produit lors du changement de phase.
Le coût est réel : un liquide à faible viscosité plastifie la masse fondue PET et la viscosité baisse d'un cran. Bon pour la dispersion, mauvais pour les gouttes. L'action de carbonisation du zinc est la compensation nécessaire, et non un supplément facultatif : une couche de charbon continue signifie que la viscosité perdue ne se transforme pas en grosses gouttelettes.
La poudre ADP emprunte l'autre voie : point de fusion élevé, particules solides partout, dispersion entièrement par vis. Même vis et même résidence, et un lot grossier ou aggloméré laisse un problème devant la filière.
Troisième station : des dizaines de microns décident de tout
Les capillaires de la filière mesurent des dizaines de microns de diamètre. Toute particule plus grosse que le capillaire le bouche.
Un trou bouché déséquilibre le paquet : il s'envole d'abord, puis se brise. Assez de pauses et le pack se détache, deux heures minimum.
Le nombre à surveiller ici n'est pas la température mais le taux d'augmentation de la valeur de la pression du filtre. Une courbe raide signifie des particules dans la matière fondue, soit une mauvaise dispersion, soit une qualité grossière. Une courbe plate signifie une correspondance entre le processus et le matériau.
Le moulage par injection remplace cela par un dépôt de moule. Un léger dépôt ternit le brillant ; un dépôt important bloque les évents et provoque des brûlures et des tirs courts. La moitié du diagnostic est liée à la couleur : le dépôt blanc est généralement une prolifération additive, le noir est un matériau brûlé dû à une mauvaise ventilation.
Station quatre : stockage et rebroyage
Sacs papier-plastique de 20 kg. Un entrepôt humide et un empilement en hauteur donnent du matériel aggloméré au fond de la palette, ce qui bloque la trémie. Casser le gâteau à la main laisse le lot inégal.
Regrind mérite sa propre ligne. recyclé Le PET porte déjà un IV inférieur ; l'ajout d'un retardateur de flamme le fait baisser davantage. Au-dessus de 30 % de rebroyage, revalidez à la fois la notation et la mécanique. Ne réutilisez pas le rapport vierge.
Point de contrôle
Cinq questions
Q1 : Décomposition à 320°C — peut-on fonctionner à 300°C ?
Non. 320°C est le seuil d’apparition, pas une température de travail. À 300°C, vous disposez d’une marge de 20°C, et tout point chaud local la traverse. La marge signifie rester à l’écart.
Q2 : Comment mesurez-vous le temps de séjour ?
Brut mais efficace : déposez une poignée de mélange maître de couleur avant d'arrêter l'alimentation et chronométrez-la de la trémie à la buse. Ou divisez le volume du canon par la taille du tir. L’erreur est importante, mais elle répond à la seule question qui compte : cette ligne est-elle à trois minutes ou à huit minutes ?
Q3 : ZDP a-t-il besoin d'une alimentation latérale ?
Non. Il fond à 200°C, s’alimente depuis la gorge principale et se disperse dans la zone de fusion. L'alimentation latérale fonctionne mais ne justifie pas une modification de la machine.
Q4 : Une pression de filtre qui augmente rapidement est-elle toujours ignifuge?
Non. Éliminez d'abord trois choses : la taille et la dispersion des particules, le maillage du tamis et le taux de rebroyage.
Q5 : Le temps de séchage peut-il être raccourci ?
Pas en réduisant le temps. Utilisez un séchoir déshydratant et abaissez le point de rosée. Le séchage à l’air chaud est difficile pendant les saisons humides et, avec un lit épais, la surface sèche alors que le noyau ne sèche pas.


