Introduction : une scène de crash provoquée par une « substitution pour la réduction des coûts »
Le mois dernier, un client fabriquant des boîtiers de routeur s'est précipité vers moi : 'Nous utilisions à l'origine de l'ABS ignifuge, mais la pression sur les coûts était trop élevée, et le patron a décidé de passer au PP. J'ai modifié une version basée sur la formule ignifuge originale de l'ABS, mais lorsque nous l'avons échantillonné, oubliez le V-0, les flammes sont montées haut et le coton en dessous a été complètement brûlé !'
J'ai regardé sa formule : elle utilisait du brome-antimoine conventionnel ainsi que des additifs générateurs de charbon.
Je lui ai dit : « Quand vous faisiez de l'ABS, le matériau de base lui-même pouvait aider à former du charbon ; mais en PP, cette formule est comme jeter des pierres dans un bidon d'essence – cela ne sert à rien sauf à faire des étincelles. »
Dans le monde des plastiques techniques, la difficulté d’ignifugation du PC, de l’ABS et du PP n’est pas du même ordre de grandeur. Pour faire du bon travail en PP ignifuge, nous devons commencer par « l'ADN » de ces trois-là.
Traçabilité de base : pourquoi le PC et l'ABS sont-ils plus faciles, mais le PP extrêmement difficile ?
Le secret ultime du retardateur de flamme, en particulier du retardateur de flamme sans halogène, repose sur la « capacité de carbonisation ». Une couche de charbon dense se forme à la surface, isolant l'oxygène et la chaleur, et le feu s'éteint naturellement.
1. Le « Halo » du PC : La protection des anneaux aromatiques
Pourquoi le PC (polycarbonate) a-t-il naturellement un certain pouvoir ignifuge (LOI supérieur à 25 %) ? Parce que sa chaîne moléculaire est pleine de cycles benzéniques (anneaux aromatiques). Lorsqu’elles sont chauffées, ces structures aromatiques se réticulent et se carbonisent facilement, formant rapidement une croûte.
2. La base décente de l’ABS : les aides des hétéroatomes
L'ABS est composé d'acrylonitrile (A), de butadiène (B) et de styrène (S). L'acrylonitrile contient de l'azote et le styrène contient des cycles benzéniques. Lorsqu'ils sont chauffés, ces deux frères peuvent favoriser la déshydratation et la carbonisation des matériaux, avec une LOI d'environ 19 %.
3. PP carbone-hydrogène pur : déficient congénitalement
Regardez le PP (polypropylène). Sa chaîne moléculaire est une chaîne carbone-hydrogène saturée pure (-CH2-CH(CH3)-), sans cycles benzéniques ni hétéroatomes (pas d'azote, pas d'oxygène, pas d'halogène).
Cela signifie que lorsque le PP brûle sous l’effet de la chaleur, la chaîne moléculaire se brise complètement et se vaporise : elle ne produit pratiquement aucun résidu de charbon !
Pire encore, l'indice limite d'oxygène (LOI) du PP n'est que de 17 à 18 %, alors que la teneur en oxygène de l'air est de 21 %. Ainsi, une fois que le PP entre en contact avec le feu, il brûle continuellement dans l'air comme une bougie.
Les « deux obstacles » en matière d'ignifugation PP doivent être franchis
Parce que le squelette n'aide pas, tout le fardeau du retardateur de flamme repose sur le retardateur de flamme externe, provoquant deux cauchemars techniques :
Obstacle 1 : Compatibilité extrêmement médiocre et « Zones ignifuges pauvres »
Le PP est un matériau apolaire et hautement cristallin qui est naturellement exclusif. Les poudres ignifuges que vous y introduisez sont difficiles à disperser uniformément. Lorsque la dispersion est mauvaise, des « zones pauvres en ignifugeants » apparaissent localement dans le produit. Sur la chaîne de production, cela signifie : un échantillon de 2,0 mm d'épaisseur passe le V-0, mais lorsqu'il est remplacé par une pièce à paroi mince de 1,5 mm, il brûle instantanément ; avec le même lot de matériel, le résultat du test est V-0 aujourd'hui et V-2 demain.
Obstacle 2 : les gouttes de fusion, un défaut physique mortel
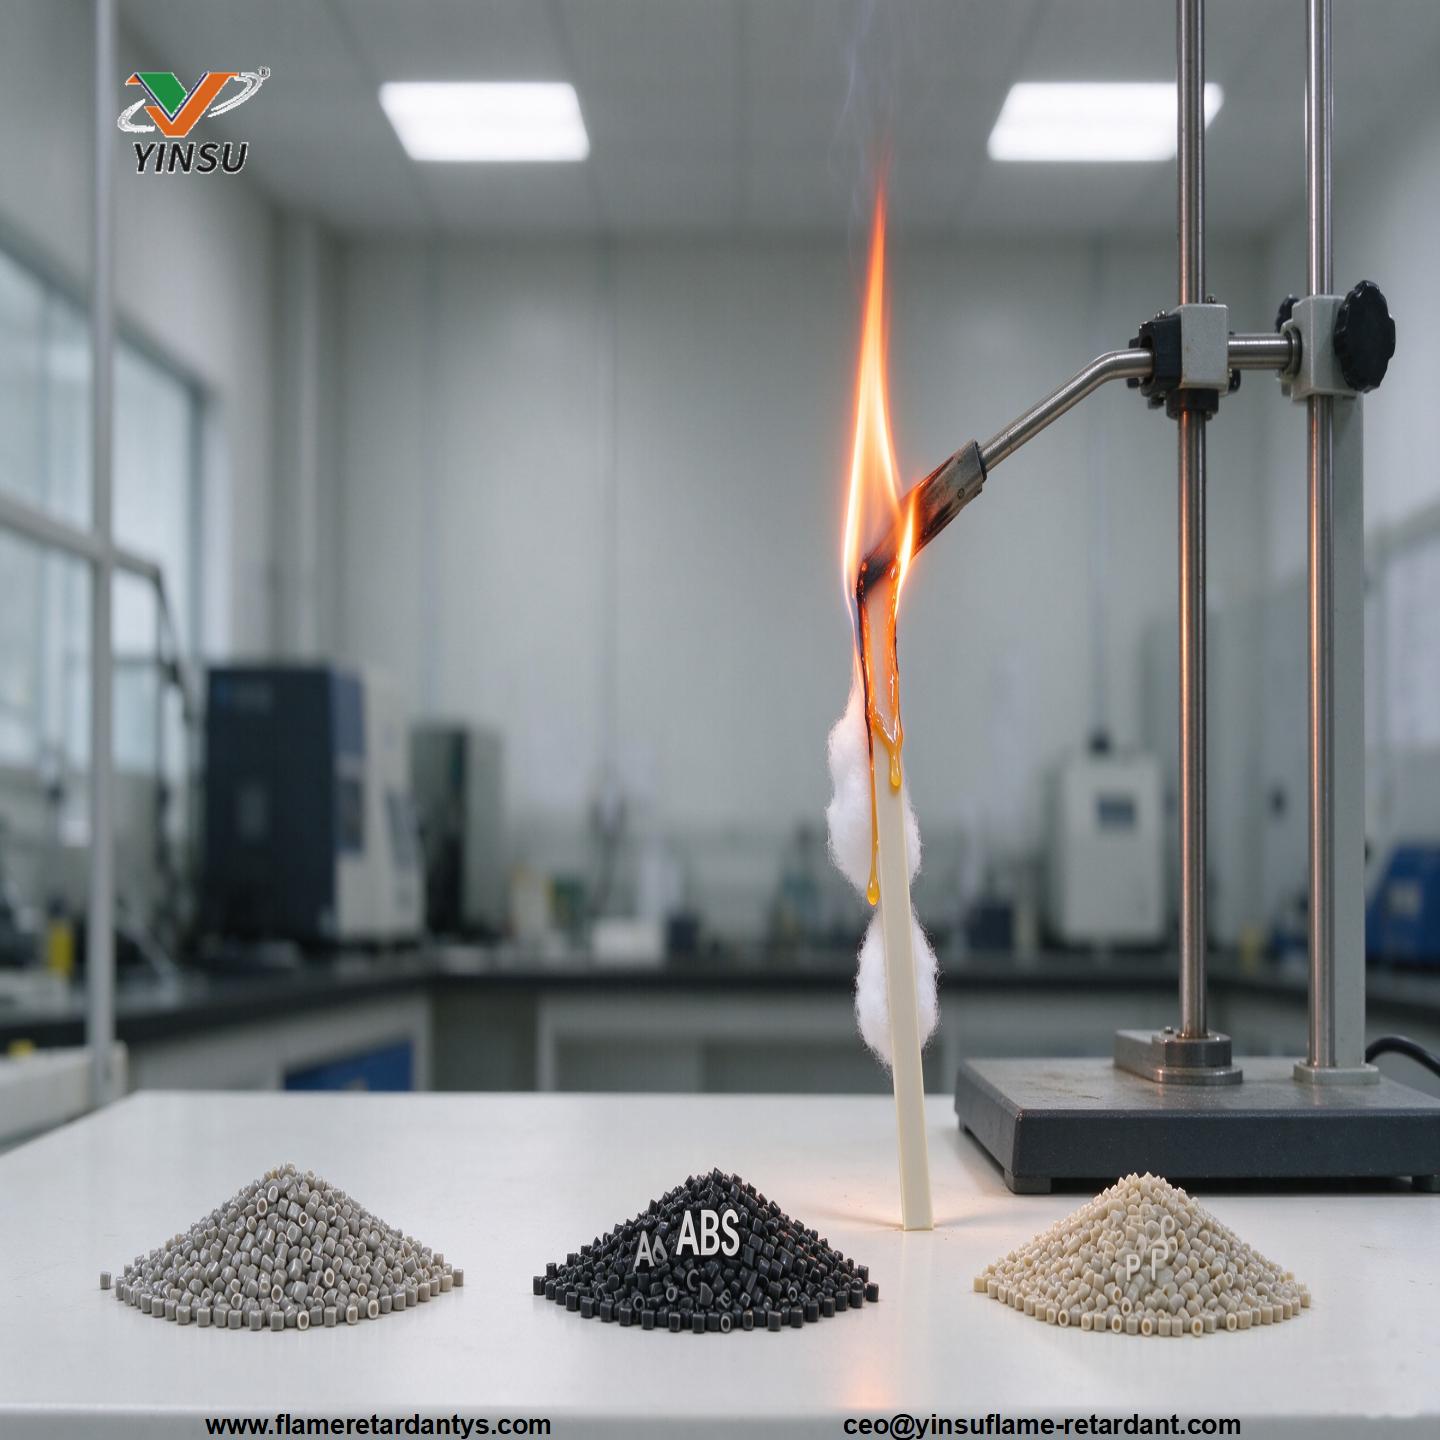
La résistance à la fusion du PP est extrêmement faible ; en chauffant, il coule comme de l'eau. Dans le test UL94, des gouttes enflammées enflammant le coton constituent une condamnation à mort immédiate. Pour résister aux gouttes, il faut ajouter des agents anti-gouttes et des agents de carbonisation, ce qui rend la formule de plus en plus complexe et les propriétés physiques de plus en plus dégradées.
Percée dans l’industrie : le jeu de deux routes principales
Face au PP intrinsèquement déficient, l’industrie ne peut « prolonger sa durée de vie » que par des forces extérieures, en évoluant de deux manières :
Voie 1 : Système Brome-Antimoine (Sniper Chimique)
En libérant des radicaux bromés, il interrompt la réaction en chaîne de combustion en phase gazeuse. La caractéristique est une efficacité extrêmement élevée (3 à 6 % de passages de chargement V-0), un faible coût et une maturité élevée. Mais les inconvénients sont tout aussi évidents : fumée élevée et dégagement de gaz toxiques. Si vous fabriquez des produits destinés à la vente intérieure, des pièces internes de couleur foncée ou insensibles, cela reste le roi du contrôle des coûts.
Voie 2 : Système intumescent sans halogène au phosphore et à l'azote (constructeur de murs physiques)
Grâce à la synergie de la source d'acide, de la source de gaz et de la source de carbone (système IFR). Lors du chauffage, il projette une épaisse couche de charbon poreuse sur la surface du matériau pour isoler la chaleur et l'oxygène.
Puisque le PP lui-même ne se carbonise pas, pour ériger ce mur, vous devez ajouter de très grandes quantités de sans halogène retardateur de flamme (20 à 30 %). L’avantage est le respect de l’environnement et le faible dégagement de fumée, un incontournable pour exporter vers l’Europe. L’inconvénient est que la charge élevée provoque facilement l’effondrement et l’épanouissement des propriétés physiques.
Ignifuge YINSU : trois solutions sur mesure pour le PP
Étant donné que le PP est si difficile, vous ne pouvez absolument pas y appliquer des retardateurs de flamme généraux provenant d'autres matériaux. Pour différents scénarios d'application PP, YINSU Flame Retardant propose trois plans de mise en œuvre précis :
1. Doit être sans halogène, respectueux de l'environnement et à faible efflorescence (par exemple, boîtiers d'appareils pour l'exportation européenne)
Meilleure recommandation : PQ-75M (maître intumescent sans halogène phosphore-azote). Sa teneur active ignifuge peut atteindre 75 % et la formule est sans APP (polyphosphate d'ammonium), éliminant parfaitement les problèmes tenaces des mèches collantes et des bains-marie troubles. Il a passé avec succès le test rigoureux d'immersion dans l'eau UL 746C à 70 °C × 168 h. L'ajout de 34 parties en PP pur, soit environ 23 parties en PP renforcé de fibres de verre longues (LGF40-60 %), permet d'obtenir un V-0 avec une épaisseur de 1,5 mm.
2. Pièces à moindre coût, rebroyées, seul V-2 nécessaire (par exemple, supports internes)
Optez directement pour le PPV2-8H (système composé de brome-phosphore). Sa tolérance aux pannes est extrêmement élevée, s'attaquant spécifiquement aux systèmes renforcés POE rebroyés riches en impuretés et difficiles à brûler. L'ajout de seulement 3 à 10 % permet d'obtenir un T2,0 mm V-2 directement par moulage par injection. La réduction des coûts est maximisée et la fluidité du traitement est bonne.
3. Recherche de résistance à l'eau, de propriétés électriques et doit présenter peu de gouttes (par exemple, connecteurs électroniques extérieurs)
Recommander le PPV2-6 (système à haute efficacité à base de phosphore). Il équilibre une excellente stabilité thermique et une résistance à l’hydrolyse. À une épaisseur de 2,0 mm, l'ajout de 6 à 10 % permet d'obtenir un faible taux de gouttes UL94 V-0 ; si seul le V-2 est nécessaire, l'ajout de 2 à 8 % permet d'obtenir un V-2 à faible goutte. Il équilibre parfaitement l’ignifugation, le coût et les performances électriques.
FAQ : lecture incontournable pour les ingénieurs passant de l'ABS/PC au PP
Q1 : Puis-je simplement ajouter un peu de retardateur de flamme que j'ai utilisé pour le PC/ABS dans le PP ?
Absolument pas. Les retardateurs de flamme pour PC/ABS sont souvent conçus pour les systèmes carbonateurs ; les mettre dans du PP, qui carbonise à peine, revient à mettre du diesel dans une moto : il ne fonctionnera tout simplement pas. Vous devez trouver des retardateurs de flamme spécialement conçus pour le PP.
Q2 : Pourquoi ma pièce ignifuge en PP goutte-t-elle toujours et enflamme-t-elle le coton pendant les tests ?
Le PP a intrinsèquement une faible résistance à la fusion. Tout d'abord, vérifiez si votre retardateur de flamme favorise la carbonisation (s'il s'agit de brome-antimoine, vous avez besoin d'agents anti-gouttes ; s'il s'agit de phosphore-azote, vérifiez la densité de charbon). Deuxièmement, vous devez utiliser des formes de mélange maître ou des produits bien composés pour améliorer la dispersion ; une mauvaise plastification locale peut également provoquer des écoulements.
Q3 : Le client a besoin d’un V-0 d’une épaisseur de 1,5 mm. Quelle quantité de PQ-75M est appropriée ?
Dans un système PP pur, environ 34 % sont nécessaires ; dans un système renforcé de fibres de verre, ajoutez 30 à 32 %. Pour les systèmes à fibres de verre longues, en raison de l’effet de dilution de la fibre de verre, seulement 23 % environ sont nécessaires. Les détails doivent être affinés en fonction de l'indice de fusion et de la température de traitement de votre matériau de base.
L'analyse technique et les résumés de données ci-dessus sont uniquement à titre de référence ; les formulations réelles doivent être vérifiées par échantillonnage en fonction de votre équipement et des paramètres des matériaux de base. Vous avez des difficultés avec le retardateur de flamme du PP ? Apportez votre matériau de base et vos conditions de travail à YINSU Flame Retardant, et nous vous aiderons à faire une sélection « ciblée ».


