Lors de la formulation de PE ignifuge, le plus frustrant n’est pas la vitesse à laquelle il brûle. Le PE a un indice limite d’oxygène (LOI) de 17-18, presque identique au PP. Mais si vous prenez une formulation qui passe V-0 sur un échantillon de PP de 1,6 mm et que vous la passez au PE, le coton en dessous prendra inévitablement feu.
La plupart des gens traitent cela comme un « problème de chargement ». En cas d'échec, le réflexe est d'ajouter 3 parties. Cela échoue toujours ? Ajoutez-en 5 de plus. Poussez-le à 25 %, et le spécimen finit par s'éteindre automatiquement, mais le coton s'enflamme toujours.
La direction est fausse dès le départ. Le vrai problème du PE réside dans les gouttes.
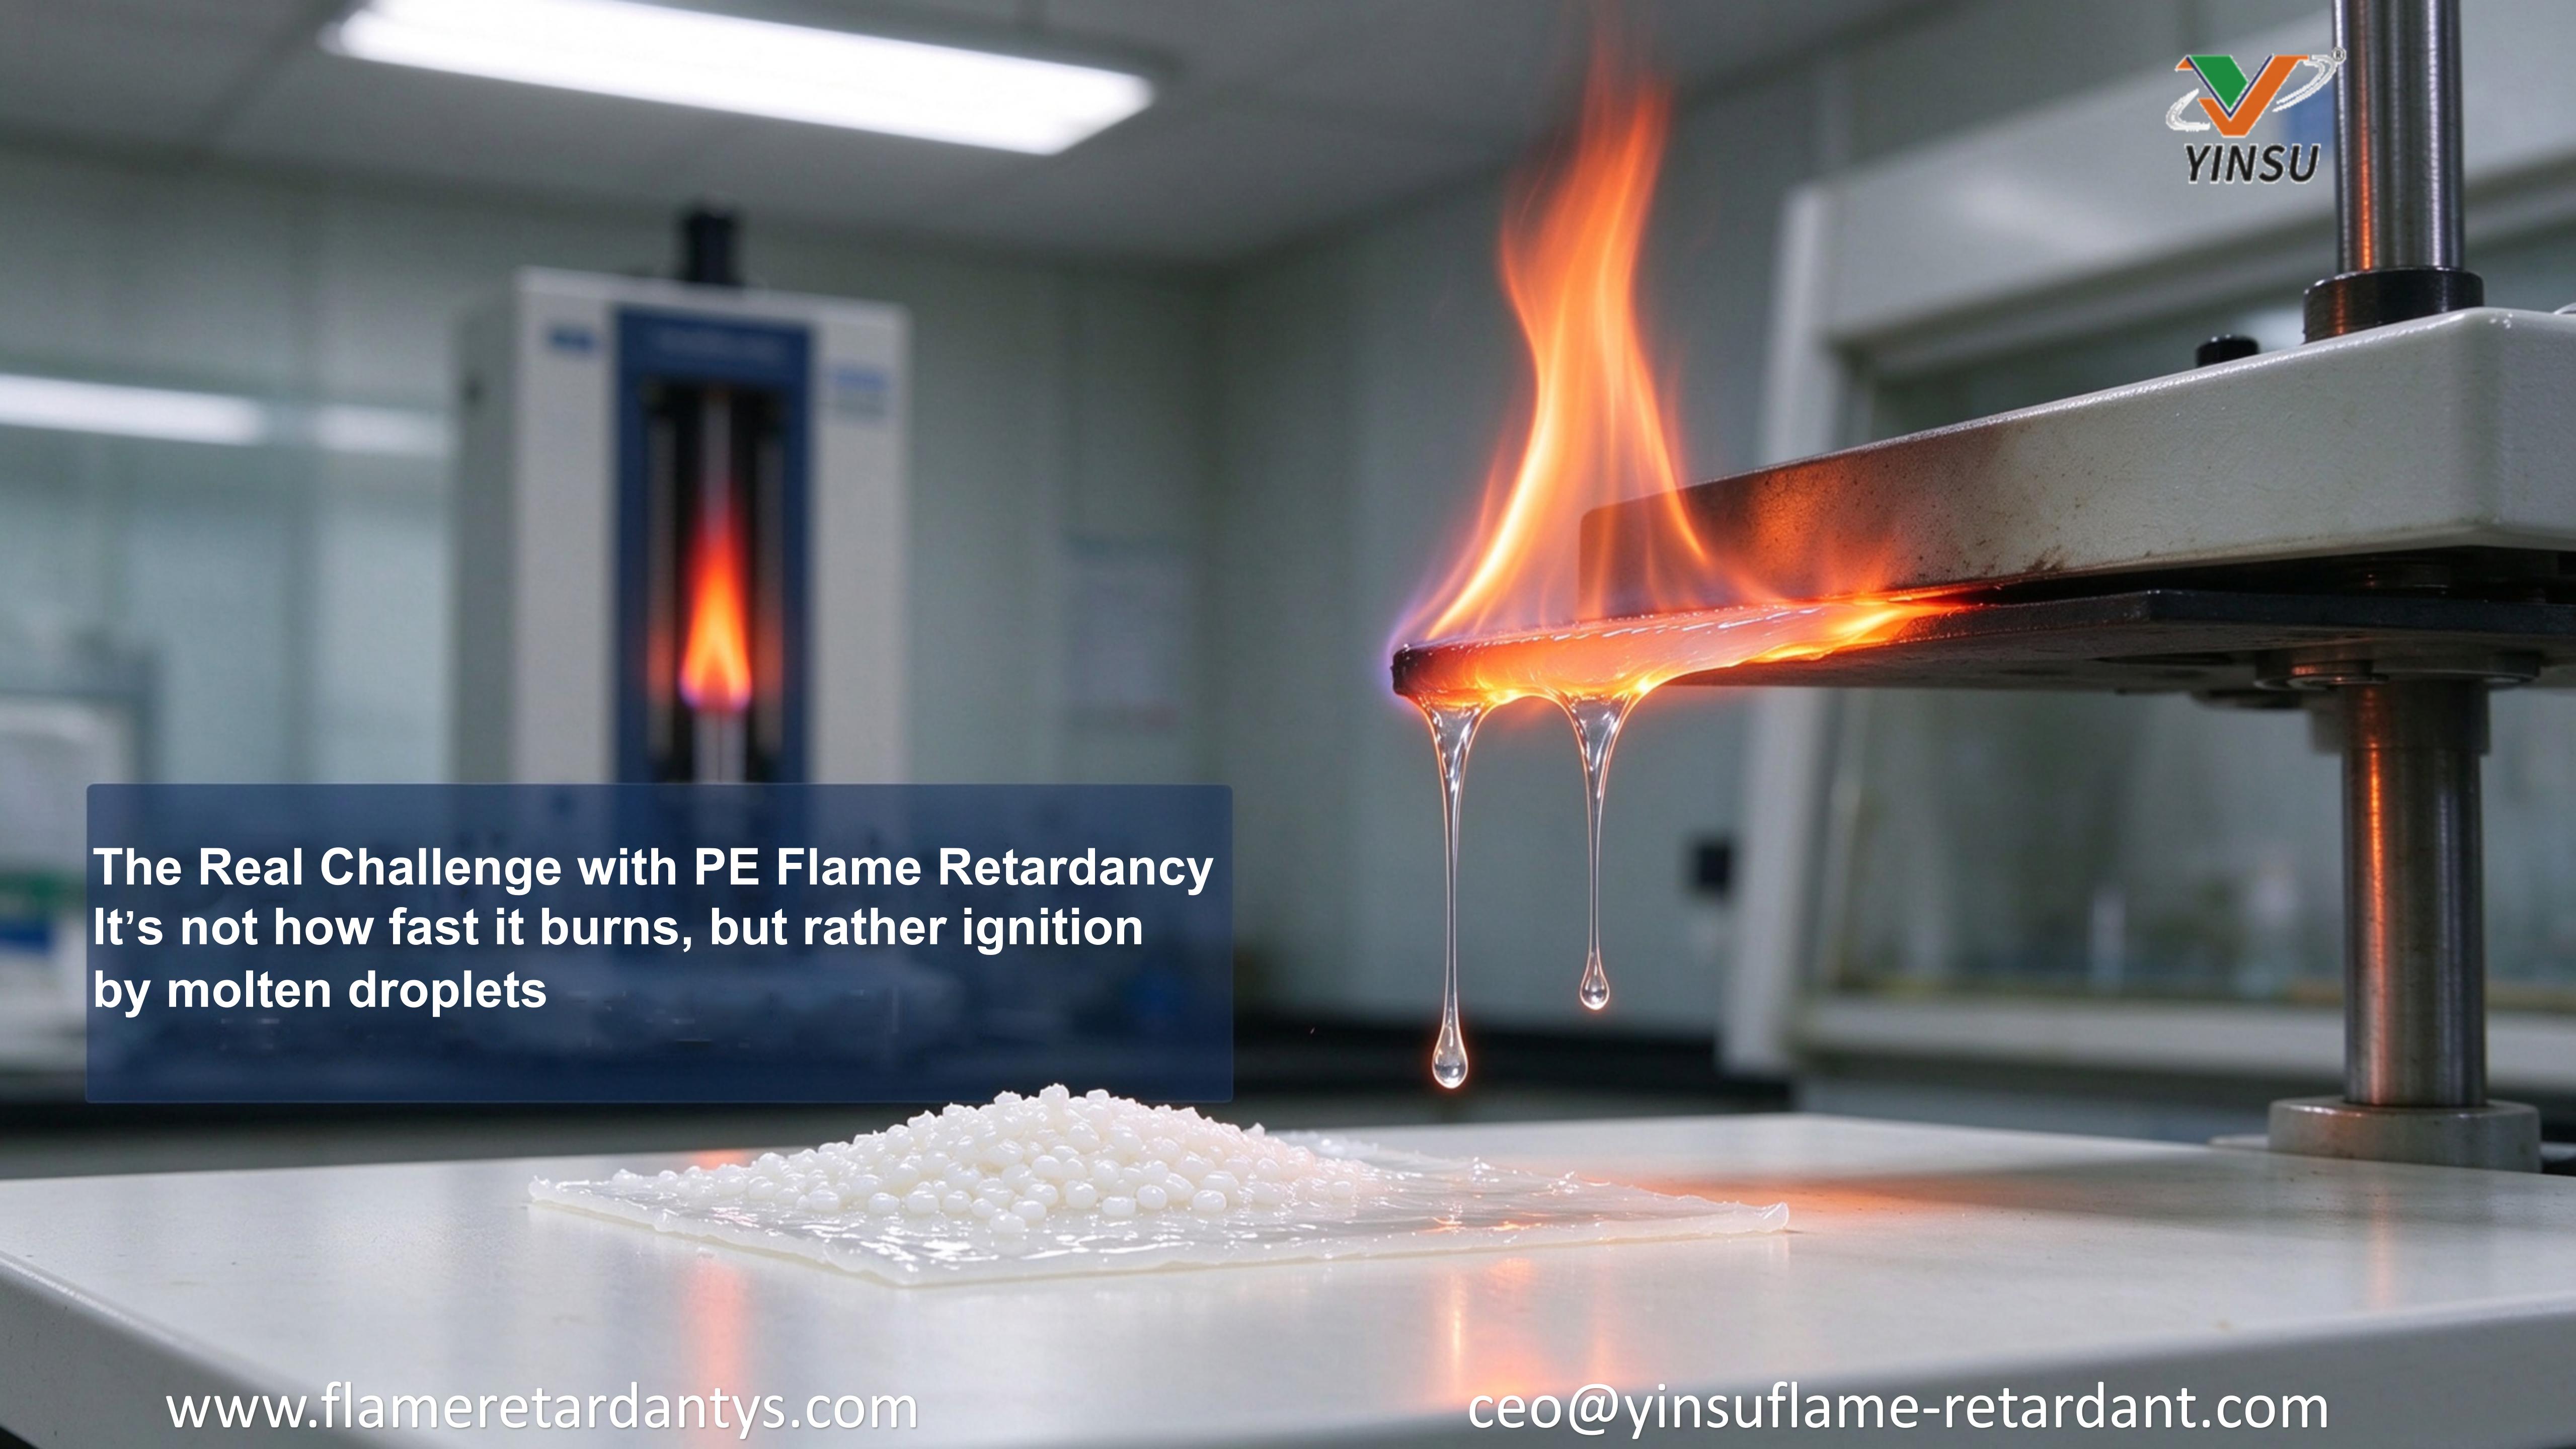
Pourquoi ne peut-il pas arrêter de couler même à 25 % ?
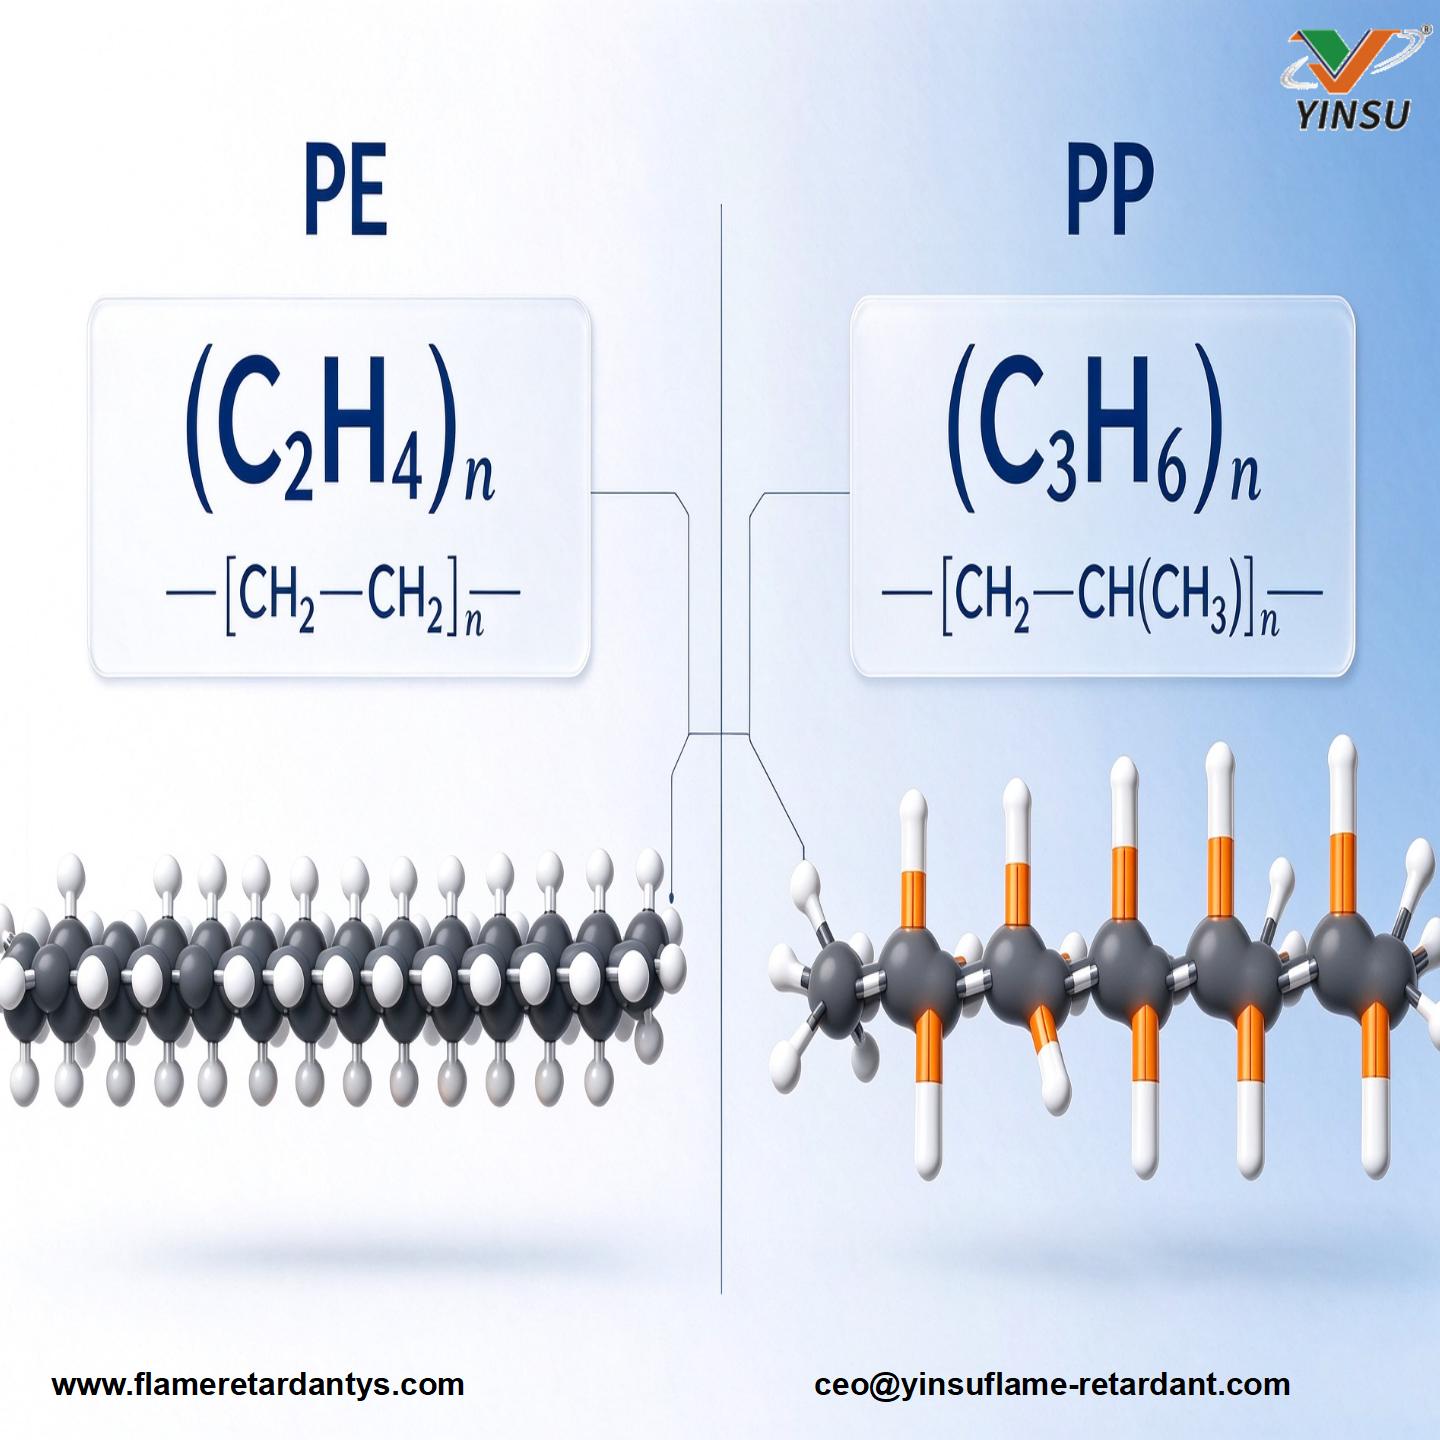
Le PE est un alcane pur à chaîne droite. Son squelette ne porte que des liaisons CC et CH. Lors de la pyrolyse, les produits de scission de chaîne sont presque entièrement des gaz combustibles, laissant très peu de charbon solide. Sans couche de charbon pour maintenir les choses ensemble, la fonte coule vers le bas comme de l'eau et la flamme suit les gouttes.
Le PP a au moins des carbones tertiaires sur son squelette, permettant la réticulation pendant la pyrolyse pour former du charbon. PE n'a pas de tels sites. C'est pourquoi, dans les systèmes sans halogène, le PP peut passer à une charge de 20 à 30 %, tandis que le PE sur une voie d'hydroxyde doit être chargé jusqu'à 50 à 60 %.
Même si vous essayez de forcer la carbonisation, il est difficile de construire une structure solide. Le PE déshydraté manque de structures aromatiques dans lesquelles se condenser, de sorte que le squelette de charbon reste lâche. La chimie du phosphore peut gérer la phase gazeuse, mais la moitié de la phase condensée doit être soutenue par des synergistes.
Il existe également un piège caché qui peut facilement être négligé : le PE est hautement cristallin. Lorsque vous ajoutez 20 parties de retardateur de flamme, la majeure partie est expulsée des régions cristallines. Vous calculez pour 20 parties, mais la concentration efficace pour effectuer le travail réel pourrait n'être qu'une douzaine. C'est pourquoi il goutte encore à 25 %.
La formulation « Dette » payée par la chaîne de production
Ajouter 5 pièces en laboratoire est facile, mais la ligne paie un prix beaucoup plus élevé. Lorsque le MFR (Melt Flow Rate) passe de 2 à 0,5, le couple de l'extrudeuse atteint son maximum et la sortie chute. L'opérateur abaisse la température pour compenser, mais la plastification en souffre. Les brins deviennent rugueux, se cassent et génèrent de la poussière au niveau du granulateur.
Changer l'ordre : arrêter le goutte-à-goutte, créer du charbon, ajouter le chargement en dernier
Ne soyez pas obsédé par le chargement en premier. Changez la séquence et la formulation prend vie :
Étape 1 : Arrêtez les gouttes. Augmentez la résistance de la fonte ou formez une croûte au début de la combustion qui maintient la fonte en place.
Étape 2 : Construisez le personnage. Équilibrez les sources d’acide, de gaz et de carbone pour donner à la couche de charbon une épaisseur et une isolation.
Étape 3 : Parlez du chargement. Chaque pièce ajoutée atteint désormais la cible au lieu de simplement diluer le système.
Regardez les différences d’ampleur entre les itinéraires :
Brome-Antimoine : 10-20 % de charge, limité par les halogènes.
Réf. sans halogène ou hydroxydes : charge de 50 à 60 %, possible pour les couleurs claires, mais nécessite un remplissage élevé.
Phosphore rouge microencapsulé : seulement 3 à 5 % de charge, couleurs sombres uniquement, mais résout le problème de l'ampleur.
Lors de la sélection, vérifiez d'abord les exigences du client en matière de couleur et d'absence d'halogène. Une fois ces deux éléments définis, l’ampleur du chargement est décidée. Le faire à l’envers entraînera presque certainement une refonte.
FAQ : pièges courants pour les ingénieurs
Q : Plus de retardateur de flamme signifie-t-il toujours de meilleures performances en PE ?
R : Non. Au-delà de la capacité du système, l'excès migre vers la surface (éclosion) et la concentration efficace diminue. En PE, le blooming commence souvent au-dessus de 25 %, ce qui entraîne une baisse de l'indice de flamme lors du nouveau test.
Q : Une formulation PP peut-elle être utilisée directement sur du PE ?
R : Non. Le PE manque de carbones tertiaires, se carbonise mal et a une résistance à la fusion inférieure. Il faut généralement 5 à 10 pièces supplémentaires pour correspondre.
Q : Si 1,6 mm passe, 2,0 mm passera-t-il définitivement ?
R : C'est l'inverse. Passer à 2,0 mm ne garantit pas 1,6 mm ; les parois minces dissipent la chaleur plus rapidement et retiennent moins de matière fondue, ce qui les rend plus sujettes aux gouttes. Testez toujours l’échantillon à paroi mince avant de le soumettre.
Q : Pourquoi les composés de câbles PE nécessitent-ils une charge de 60 % ?
R : Les hydroxydes reposent uniquement sur une décomposition et une dilution endothermiques, ce qui est inefficace. Pour atteindre 1,6 mm V-0 en LDPE, la limite physique est d'environ 60 %. C'est le mécanisme, pas une formulation mal optimisée.
Pour choisir votre itinéraire, mesurez trois éléments : l’épaisseur de la paroi, la qualité de la résine de base et les exigences de couleur.
Pour les parties sombres, choisissez le FRP-950X (phosphore rouge microencapsulé) ; pour les tuyaux/profils blancs, optez pour PE-XT-141 ; si les propriétés électriques et sans halogène sont critiques, regardez B-HFFR . En cas de doute, envoyez ces trois paramètres et l'équipe technique de YINSU rédigera pour vous une formulation de départ, avec des échantillons expédiés directement.


